اصول نگهداری و تعمیرات تجهیزات صنعتی مجموعهای از اقدامات فنی و برنامهریزیشده برای حفظ عملکرد دستگاهها، شناسایی زودهنگام خرابی و جلوگیری از توقف ناخواسته تولید است. بازرسی منظم، روانکاری اصولی، کنترل شرایط کاری و ثبت سوابق تعمیرات کمک میکند مشکلات پیش از تبدیلشدن به خرابیهای پرهزینه شناسایی شوند. اجرای یک برنامه نگهداری مؤثر فقط به تعمیر دستگاه معیوب محدود نیست؛ هدف اصلی، افزایش قابلیت اطمینان تجهیزات، کنترل هزینههای عملیاتی و حفظ ایمنی محیط کار است.
در واحدهای تولیدی، خرابی یک جزء میتواند عملکرد چند تجهیز وابسته را مختل کند. برای مثال، اختلال در سیستم انتقال مواد ممکن است کل خط تولید را از کار بیندازد، حتی اگر سایر دستگاهها سالم باشند. بههمین دلیل، نگهداری تجهیزات باید بر اساس اهمیت هر دستگاه، شرایط بهرهبرداری، سابقه خرابی و پیامدهای توقف آن برنامهریزی شود. شرکت همپای صنعت پارسه در حوزه طراحی و ساخت تجهیزات و ماشینآلات صنعتی فعالیت دارد و شناخت شرایط کاری این تجهیزات، مبنای مهمی برای انتخاب روش مناسب نگهداری و تعمیرات بهشمار میرود.
چرا نگهداری و تعمیرات تجهیزات صنعتی اهمیت دارد؟
نگهداری اصولی به کاهش خرابیهای ناگهانی و استفاده بهتر از ظرفیت تجهیزات کمک میکند. وقتی قطعات فرسوده بهموقع شناسایی شوند و وضعیت دستگاه بهصورت مستمر بررسی شود، احتمال گسترش آسیب و تحمیل تعمیرات سنگین کاهش مییابد. همچنین، عملکرد پایدار تجهیزات میتواند به حفظ کیفیت محصول و کاهش نوسان در فرآیند تولید کمک کند.
از طرف دیگر، تعمیرات اضطراری معمولاً با فشار زمانی، نیاز فوری به نیروی متخصص و دشواری تأمین قطعه همراه است. همچنین، برنامهریزی قبلی امکان هماهنگی بهتر برای تأمین قطعات یدکی، اختصاص زمان توقف و انجام تعمیرات در شرایط ایمن را فراهم میکند. در تجهیزاتی مانند مخازن صنعتی نیز، بازرسی منظم برای شناسایی نشتی، خوردگی و آسیبهای ساختاری اهمیت دارد. پیشنهاد میکنیم که برای آشنایی با علت خوردگی مخزن صنعتی و روشهای پیشگیری از آن، مطلب نوشته شده در این خصوص را مطالعه کنید.
انواع روش های نگهداری و تعمیرات صنعتی
انتخاب روش نگهداری به نوع تجهیز، هزینه خرابی، میزان حساسیت فرآیند و اطلاعات موجود از وضعیت دستگاه بستگی دارد. در بسیاری از کارخانهها، ترکیب چند روش نتیجه مناسبتری از تکیه بر یک رویکرد ثابت دارد.
نگهداری و تعمیرات پیشگیرانه
نگهداری پیشگیرانه بر انجام فعالیتهای مشخص در فاصلههای زمانی یا پس از میزان معینی از کارکرد استوار است. تعویض روغن، پاکسازی فیلترها، بررسی اتصالات و کنترل قطعات مصرفی نمونههایی از این اقدامات هستند. برنامه باید بر اساس دستورالعمل سازنده، شدت کار، شرایط محیطی و تجربه خرابیهای قبلی تنظیم شود؛ چرا که یک فاصله زمانی ثابت برای همه تجهیزات مناسب نیست.
تعمیرات اصلاحی پس از خرابی
در تعمیرات اصلاحی، اقدام فنی برای رفع نقصی انجام میشود که شناسایی شده یا به خرابی منجر شده است. این رویکرد همیشه بهمعنای صبرکردن تا ازکارافتادن دستگاه نیست؛ گاهی نقص در بازرسی مشخص میشود و تعمیر برنامهریزیشده پیش از توقف کامل انجام میگیرد. با اینحال، اتکا به تعمیر پس از خرابی برای تجهیزاتی که توقف آنها ایمنی یا تولید را به خطر میاندازد، میتواند ریسک بالایی داشته باشد.
نگهداری بهره ور فراگیر
نگهداری بهرهور فراگیر (TPM) بر مشارکت اپراتورها، تیم تعمیرات و مدیریت در حفظ شرایط مناسب تجهیزات تأکید دارد. اپراتورها میتوانند با رعایت روش صحیح کار، نظافت مجاز، مشاهده نشانههای غیرعادی و گزارش سریع نقصها به شناسایی زودهنگام مشکلات کمک کنند. فعالیتهای تخصصی، تعمیرات حساس و کارهای مرتبط با ایمنی همچنان باید به افراد دارای صلاحیت سپرده شوند.
روش اجرای برنامه نگهداری و تعمیرات تجهیزات صنعتی
برای تبدیل نگهداری به یک فرآیند قابل مدیریت، لازم است اقدامات فنی در قالب برنامهای مشخص اجرا شوند. این برنامه باید مسئولیتها، تناوب بازرسی، معیارهای پذیرش و روش ثبت نتایج را تعیین کند.
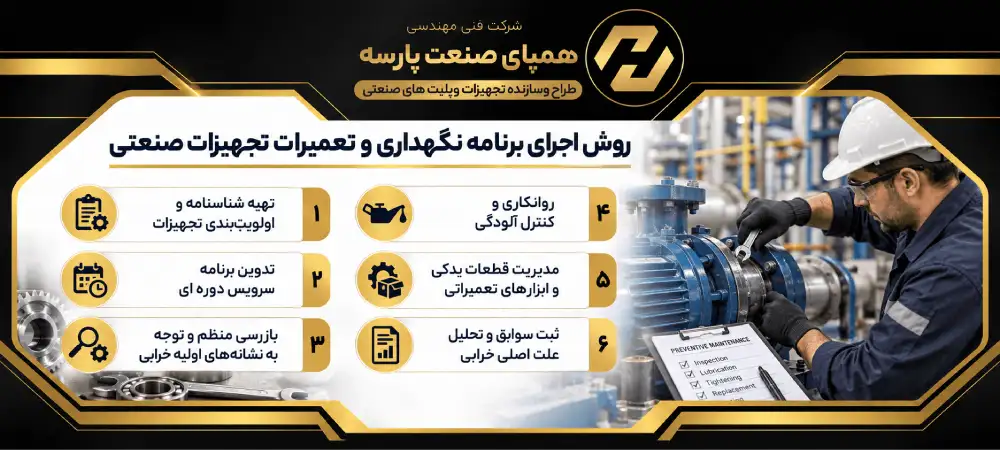
۱. تهیه شناسنامه و اولویتبندی تجهیزات
در نخستین مرحله، برای هر دستگاه اطلاعاتی مانند مدل، مشخصات فنی، شرایط کار، قطعات حساس، دستورالعمل سازنده و سوابق خرابی ثبت میشود. سپس تجهیزات بر اساس پیامد توقف، خطرات ایمنی، هزینه تعمیر و امکان جایگزینی اولویتبندی میشوند. به این ترتیب، منابع نگهداری ابتدا به دستگاههایی اختصاص مییابد که خرابی آنها بیشترین اثر را بر فرآیند دارد.
۲. تدوین برنامه سرویس دوره ای
برنامه سرویس باید شامل نوع فعالیت، زمان اجرا، مسئول انجام کار و معیار تأیید نتیجه باشد. برای برخی تجهیزات، بازرسی روزانه اپراتور کافی است؛ درحالیکه قطعات حساس ممکن است به بررسی تخصصی در فواصل مشخص نیاز داشته باشند. زمانبندی باید با توجه به ساعات کارکرد، شدت بار، گردوغبار، رطوبت، دما و توصیههای سازنده تنظیم و در صورت مشاهده الگوی خرابی جدید بازبینی شود.
۳. بازرسی منظم و توجه به نشانههای اولیه خرابی
افزایش غیرعادی دما، تغییر صدای دستگاه، لرزش، نشتی، افت فشار و کاهش ظرفیت میتوانند نشانه بروز نقص باشند. این علائم بهتنهایی علت قطعی خرابی را مشخص نمیکنند، اما بررسی بهموقع آنها از ادامه کار با تجهیز معیوب جلوگیری میکند. برای مثال، کاهش عملکرد سنگشکن ممکن است به فرسودگی قطعات، خوراکدهی نامناسب یا اختلال در تجهیزات جانبی مرتبط باشد؛ بنابراین، تشخیص باید بر اساس بررسی مجموعه انجام شود. در این راستا، مطلب نوشته در رابطه با علت کاهش ظرفیت سنگشکن نمونهای از اهمیت عیبیابی بر اساس شرایط واقعی کار را بیان میکند.
۴. روانکاری و کنترل آلودگی
روانکاری صحیح اصطکاک و سایش قطعات متحرک را کاهش میدهد؛ بااینحال، انتخاب روانکار نامناسب یا استفاده بیش از اندازه نیز میتواند مشکلساز شود. نوع روغن یا گریس، مقدار مصرف، فاصله روانکاری و روش نگهداری آن باید با دستورالعمل سازنده و شرایط کار هماهنگ باشد. همچنین، جلوگیری از ورود گردوغبار، رطوبت و ذرات آلوده به سیستمهای روغنکاری و هیدرولیک، به حفظ عملکرد قطعات کمک میکند.
۵. مدیریت قطعات یدکی و ابزارهای تعمیراتی
نبود یک قطعه ضروری میتواند مدت توقف دستگاه را افزایش دهد. بههمین دلیل، باید قطعات یدکی بر اساس میزان مصرف، زمان تأمین، اهمیت تجهیز و پیامد نبود قطعه دستهبندی شوند. نگهداری بیرویه موجودی نیز، هزینه و فضای انبار را افزایش میدهد؛ بنابراین، هدف ایجاد تعادل میان آمادگی برای تعمیر و هزینه تأمین قطعات است. ابزارهای اندازهگیری و تجهیزات آزمون نیز، باید در وضعیت مناسب نگهداری شوند و در صورت نیاز، کالیبراسیون معتبر داشته باشند.
۶. ثبت سوابق و تحلیل علت اصلی خرابی
ثبت زمان خرابی، شرح نشانهها، علت شناساییشده، قطعات تعویضشده، مدت تعمیر و نتیجه آزمون پس از راهاندازی، پایه تصمیمگیری بهتر در آینده است. اگر هم یک نقص بارها تکرار شود، تعویض قطعه بهتنهایی ممکن است مشکل را برطرف نکند. در چنین شرایطی باید علت اصلی، مانند نصب نامناسب، بارگذاری بیش از حد، روانکاری نادرست یا شرایط نامناسب بهرهبرداری بررسی شود.
نمونه برنامه نگهداری تجهیزات صنعتی
تناوب دقیق سرویس باید برای هر تجهیز جداگانه تعیین شود. جدول زیر یک الگوی عمومی برای طراحی برنامه اولیه است و جایگزین دستورالعمل سازنده یا الزامات قانونی و ایمنی نیست.
| تناوب پیشنهادی | اقدامات نمونه | هدف |
|---|
| ابتدای هر شیفت یا روز کاری | بررسی ظاهری، نشتی، صدای غیرعادی و هشدارهای دستگاه | شناسایی زودهنگام نشانههای نقص |
| هفتگی یا طبق برنامه تجهیز | کنترل وضعیت اتصالات، تمیزی، روانکاری مجاز و قطعات مصرفی | کاهش فرسایش و جلوگیری از اختلال عملکرد |
| ماهانه یا بر اساس ساعات کارکرد | بازبینی تخصصی، تحلیل روند دما و ارتعاش و بررسی سوابق | تشخیص روندهای غیرعادی و برنامهریزی تعمیرات |
| در توقف برنامهریزیشده | بازرسی قطعات داخلی، تعویض قطعات مستهلک و آزمون عملکرد | انجام تعمیرات لازم با کمترین اختلال در تولید |
| پس از خرابی یا تغییر شرایط کار | تحلیل علت نقص و بازنگری برنامه نگهداری | کاهش احتمال تکرار خرابی مشابه |
نکات ایمنی در تعمیر تجهیزات صنعتی
تعمیرات نباید بدون ایمنسازی دستگاه آغاز شود. پیش از شروع کار، باید منابع انرژی مرتبط از جمله برق، فشار، حرکت مکانیکی، بخار و انرژی ذخیرهشده شناسایی و مطابق روش اجرایی مجموعه ایزوله شوند. در موارد لازم، از روش قفلگذاری و برچسبگذاری (LOTO) استفاده میشود تا از راهاندازی ناخواسته جلوگیری شود.
تخلیه فشار، سردشدن تجهیز، استفاده از تجهیزات حفاظت فردی و تأیید بیخطر بودن شرایط کار اهمیت اساسی دارند. در مخازن و فضاهای بسته، ورود به داخل تجهیز باید بر اساس الزامات مربوط به فضای بسته، ارزیابی خطر و مجوز کار انجام شود. برای مخازن تحت فشار نیز، بازرسی و تعمیر باید با رعایت کدهای طراحی و ضوابط فنی مرتبط صورت گیرد. در این خصوص، مطالعه راهنمای چکلیست بازرسی مخازن تحت فشار میتواند برای آشنایی با برخی مراحل بررسی فنی مفید باشد.
شاخص های ارزیابی عملکرد نگهداری و تعمیرات
برای سنجش اثربخشی برنامه، تنها شمارش تعداد تعمیرات کافی نیست. باید شاخصهایی انتخاب شوند که میزان خرابی، زمان بازگرداندن دستگاه به سرویس و آمادگی تجهیزات را نشان دهند. مقایسه این شاخصها در بازههای زمانی مشابه، به شناسایی روندها و اولویتبندی اقدامات اصلاحی کمک میکند.
| شاخص | مفهوم | کاربرد مدیریتی |
|---|
| MTBF | میانگین زمان کارکرد بین خرابیها | بررسی روند قابلیت اطمینان تجهیز |
| MTTR | میانگین زمان تعمیر یا بازگرداندن تجهیز به سرویس، طبق تعریف مورد استفاده سازمان | شناسایی موانع تعمیر و کاهش زمان توقف |
| دسترسپذیری | میزان آمادگی تجهیز برای انجام وظیفه در دوره مورد بررسی | ارزیابی اثر توقفها بر برنامه تولید |
| سهم تعمیرات اضطراری | نسبت فعالیتهای اضطراری به کل فعالیتهای تعمیراتی | بررسی میزان موفقیت برنامهریزی نگهداری |
البته، دقت داشته باشید که این شاخصها زمانی قابل اتکا هستند که تعریف، روش محاسبه و بازه گزارشگیری آنها ثابت باشد. همچنین، کاهش تعداد خرابیها بهتنهایی کافی نیست؛ کیفیت تعمیر، ایمنی، هزینه چرخه عمر و اثر اقدامات نگهداری بر تولید نیز، باید در ارزیابی نهایی لحاظ شوند.
اشتباهات رایج در نگهداری تجهیزات صنعتی
یکی از خطاهای رایج، اجرای سرویسهای یکسان برای تمام دستگاههاست؛ در حالیکه، تجهیزات از نظر شرایط کاری، حساسیت و پیامد خرابی تفاوت دارند. اشتباه دیگر، تعویض قطعه بدون بررسی علت اصلی نقص است که میتواند به تکرار خرابی منجر شود. همچنین استفاده از روانکار نامتناسب، ثبتنکردن سوابق، نادیدهگرفتن هشدارهای اولیه و بهتعویقانداختن تعمیرات ضروری نیز هزینه نگهداری را افزایش میدهد.
در عینحال، افزایش تعداد بازرسیها لزوماً به معنای نگهداری بهتر نیست. برنامه باید متناسب با ریسک تجهیز طراحی شود و از فعالیتهای غیرضروری که خود باعث توقف، هزینه یا احتمال خطای انسانی میشوند جلوگیری کند. بازنگری دورهای دادههای خرابی نیز، کمک میکند تناوب بازرسی و نوع فعالیتها بهتدریج دقیقتر شوند.
کلام آخر؛ برنامهریزی اصولی برای افزایش عمر تجهیزات صنعتی
اجرای اصول نگهداری و تعمیرات تجهیزات صنعتی زمانی اثربخش است که با شناسایی تجهیزات حساس، برنامه سرویس متناسب، بازرسی منظم، ثبت سوابق و تحلیل علت خرابی همراه باشد. انتخاب میان نگهداری پیشگیرانه، پیشبینانه و تعمیرات اصلاحی باید بر اساس شرایط واقعی کار و پیامدهای توقف انجام شود. در کنار این اقدامات، رعایت الزامات ایمنی و ارزیابی شاخصهای عملکرد به کنترل هزینهها و افزایش قابلیت اطمینان تجهیزات کمک میکند. برای آشنایی با حوزه طراحی و ساخت تجهیزات صنعتی، میتوانید از صفحه مخازن صنعتی در وبسایت همپای صنعت پارسه بازدید کنید.
سوالات متداول درباره اصول نگهداری و تعمیرات تجهیزات صنعتی
کدام تجهیزات صنعتی باید در اولویت برنامه نگهداری قرار بگیرند؟
تجهیزاتی که خرابی آنها ایمنی، کیفیت محصول یا کل فرآیند تولید را تحت تأثیر قرار میدهد، معمولاً اولویت بالاتری دارند. هزینه تعمیر، زمان تأمین قطعه و وجود تجهیز جایگزین نیز باید در تعیین اولویت لحاظ شوند.
آیا می توان برنامه سرویس را فقط بر اساس توصیه سازنده تنظیم کرد؟
توصیه سازنده نقطه شروع مناسبی است، اما شرایط واقعی کار، شدت بار، محیط بهرهبرداری و سوابق خرابی نیز باید بررسی شوند. برنامه نهایی نیز، باید با توجه به این عوامل و الزامات ایمنی بازنگری شود.
تفاوت خرابی ناگهانی با خرابی تدریجی در برنامه نگهداری چیست؟
خرابی تدریجی ممکن است با نشانههایی مانند افزایش لرزش، دما یا افت عملکرد همراه باشد و فرصت بررسی ایجاد کند. همچنین، خرابی ناگهانی میتواند بدون هشدار قابل تشخیص رخ دهد؛ بنابراین، کنترل ریسک، حفاظتهای فنی و آمادگی برای تعمیر در کنار پایش وضعیت ضروری هستند.
برای کاهش زمان توقف دستگاه چه اطلاعاتی باید ثبت شود؟
زمان شروع و پایان توقف، شرح علائم، علت خرابی، قطعات مصرفشده، اقدامات انجامشده و نتیجه آزمون پس از تعمیر باید ثبت شوند. این دادهها نیز، به شناسایی مشکلات تکراری و بهبود برنامه تعمیرات کمک میکنند.
چه زمانی استفاده از پایش وضعیت توجیه پذیر است؟
پایش وضعیت برای تجهیزاتی ارزش بیشتری دارد که خرابی آنها هزینه یا پیامد قابلتوجهی ایجاد میکند و نشانههای خرابی با اندازهگیری قابل تشخیص هستند. همچنین، انتخاب روش و تناوب پایش باید بر اساس اهمیت تجهیز، هزینه ابزارها و توانایی تحلیل دادهها انجام شود.